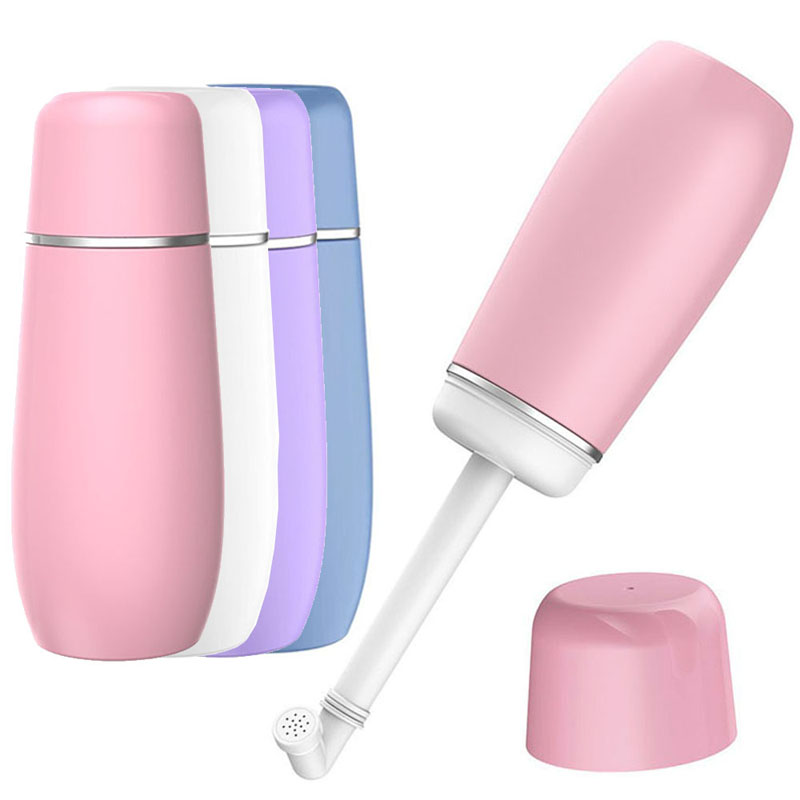
属于中空吹塑模具(挤出吹塑),双瓣对开模,不含机头(料模),只讲瓶身型腔模具
一、前期确认 & 资料输入(开模前,最容易踩坑)
输出 3D 图纸(STEP/IGS)
完整瓶身 3D:外形、壁厚分布、牙口、刻度线、分型线位置、脱模斜度 ✅ 重点:外壁脱模斜度≥1.5°,用来防脱模拉伤划痕;平面大区域建议加浅筋 / 浅蚀纹
确定产品规格
容量、原料:LDPE(你的冲洗瓶);收缩率设定:1.5%~2.0%,LDPE 收缩波动大,模具加工会预留微调余量
表面要求:镜面 / 橘皮哑光蚀纹、是否镭雕、丝印区域要求
出口要求:分型线尽量做细、不凸,防止刮手 + 外观差评
模具技术协议确认(书面)
模腔数量:单腔 / 双腔(小批量单腔;量大双腔,同步考虑机械手取件)
模具钢材、热处理、表面处理(镀硬铬是你防划痕的关键)
排气、冷却水路、定位、锁模结构、模具寿命、试模次数、修改权责
钢材选型参考(冲洗瓶推荐)
预算常规:P20 预硬钢 → 型腔抛光 + 镀硬铬,适合 10 万模以内
长期量产:718H → 抛光 + 镀硬铬,20~30 万模,不易生锈、不容易产生模具划痕复制到产品
二、模具设计阶段(3~7 天,看复杂度)
分型面设计 瓶身左右对半分模;分型线尽量放在瓶身侧面最薄位置,避开正面主视觉区(亚马逊产品主面不能有粗飞边)
型腔设计:按产品 3D + 收缩率放大建模
冷却水路布局(非常关键!冷却不好→瓶软,脱模刮花、变形) 型腔背面环绕水路,保证瓶身均匀冷却;瓶口区域单独加强冷却
排气槽设计 分型面排气槽深度:0.02~0.05mm,LDPE 流动性好,排气不良会出现气泡、吸模拉伤划痕
辅助结构:定位销、导柱导套、吊环、安装码、模具基准角
出 2D 加工图纸 + BOM,客户确认图纸,签字后才下料加工
三、机加工阶段(7~12 天,单腔)
钢材下料,粗铣型腔外形
半精铣型腔轮廓,预留抛光余量(0.03~0.05mm)
钻冷却水路、攻牙、加工排气槽、导柱孔、定位孔
钳工装配:合模、配模、打磨分型面,调整合模间隙,控制飞边
四、表面处理(决定瓶身划痕、外观,重中之重)
型腔抛光:
镜面:逐级打磨,最后抛光到 Ra0.2μm 以内(你要光面瓶就这个标准)
蚀纹:如果做哑光橘皮纹,抛光后送蚀纹厂做纹理
镀硬铬(强烈建议你的冲洗瓶做) 抛光完成后,型腔镀硬铬,厚度 0.02~0.05mm ✅ 好处:模具耐磨、不容易生锈、减少脱模拉伤、减少模具本身产生的划痕复制到瓶身
五、第一次试模 T1(试模打样)
模具上机吹塑机,调试挤出、合模、吹气压力、冷却时间
打出 T1 样品,检查项目(你验收重点)
外形尺寸、容量、壁厚均匀度
分型线飞边大小
表面:拉伤、划痕、气泡、凹陷、麻点
脱模是否顺畅,开模会不会刮伤瓶身
常见问题:脱模拉伤 → 加大脱模斜度 / 抛光型腔 / 加宽排气
记录试模参数,样品带回检测,标注修改点
六、模具修改 T2 / T3 试模迭代
根据 T1 样品问题修模:
尺寸偏大偏小:修正型腔
脱模刮伤:重新抛光、修排气、调整脱模斜度
壁厚不均:调整吹针、型腔修配 一般吹塑瓶 T1~T2 就能稳定;复杂造型最多 T3
七、T3 确认 & 模具验收(封样)
确认合格样品,双方签封样件
核对:模具图纸、钢材报告、镀铬检测、备件清单(导柱、密封圈等)